中文简体


ขั้นตอนการเริ่มใช้งานเครื่องฉีดขึ้นรูปเป็นลำดับคงที่ของการตรวจสอบความปลอดภัย การอุ่นเครื่องด้วยไฮดรอลิก การทำความร้อนจากถัง การไล่อากาศ และการตรวจสอบการทดลองยิง ซึ่งจะนำเครื่องจักรจากที่เย็นและไม่ได้ใช้งานมาสู่การผลิตชิ้นส่วนแรกที่ยอมรับได้ เมื่อเสร็จแล้วจะใช้เวลาประมาณ 30 ถึง 60 นาทีและจบลงด้วยพารามิเตอร์ที่เสถียร เมื่อทำอย่างไม่ระมัดระวัง จะทำให้เกิดสกรูยึด โพลีเมอร์ที่ถูกเผา แม่พิมพ์ที่แวววาว หรือระบบล็อคนิรภัยที่ล้มเหลว ซึ่งส่งผลให้ผู้ปฏิบัติงานได้รับบาดเจ็บ คู่มือนี้ครอบคลุมถึงลำดับทั้งหมดตามลำดับที่ควรดำเนินการ ค่าเผื่อที่สำคัญ และข้อผิดพลาดที่มีค่าใช้จ่ายมากที่สุด
ขั้นตอนการเริ่มต้นเครื่องฉีดพลาสติกครอบคลุมอะไรบ้าง
ขั้นตอนการเริ่มต้นรับประกันผลลัพธ์สี่ประการ ตามลำดับ: ความปลอดภัยของบุคลากร ความสมบูรณ์ของเครื่องจักร คุณภาพของวัสดุ และความสามารถในการทำซ้ำของกระบวนการ อย่าเรียงลำดับลำดับใหม่เพื่อประหยัดเวลาหลายนาที เนื่องจากแต่ละเฟสรองรับลำดับถัดไป
- การตรวจสอบก่อนการเริ่มต้น: ยืนยันว่าเครื่องมีความปลอดภัยทั้งทางร่างกายและทางไฟฟ้าในการเปิดเครื่อง
- การตรวจสอบระบบไฮดรอลิก: ตรวจสอบระดับน้ำมัน อุณหภูมิ และฟังก์ชันควบคุมแรงดันก่อนการเคลื่อนไหวใดๆ
- เครื่องทำความร้อนบาร์เรล: นำทุกโซนไปสู่จุดที่กำหนดและปล่อยให้มีการควบคุมการแช่
- การล้าง: นำวัสดุที่เหลือออกและยืนยันการหลอมที่สะอาดและสม่ำเสมอ
- ภาพทดลอง: สร้างพารามิเตอร์ที่เสถียรและชิ้นส่วนที่ยอมรับได้ก่อนการปั่นจักรยานอัตโนมัติ
เครื่องจักรแนวนอนและแนวตั้งเป็นไปตามตรรกะเดียวกัน เครื่องฉีดขึ้นรูปแบบแนวตั้งต้องการการดูแลเป็นพิเศษรอบๆ แท่นด้านล่าง พื้นที่ป้อนเม็ดมีด และโต๊ะเลื่อนใดๆ เนื่องจากแรงโน้มถ่วงทำให้มีโอกาสเกิดเศษและเม็ดมีดที่หลวมมากขึ้น
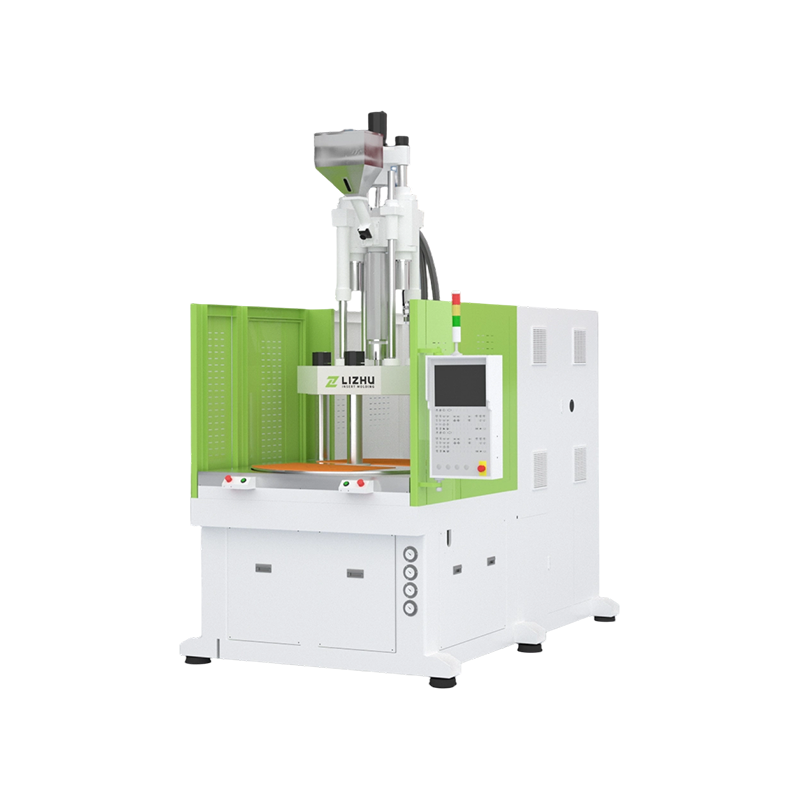
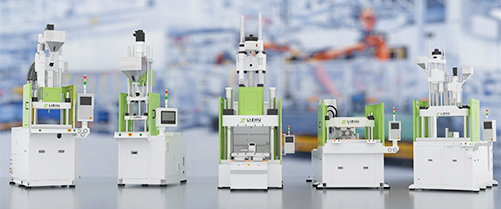
 เครื่องฉีดขึ้นรูปแบบแนวตั้งมาตรฐานสำหรับการขึ้นรูปแบบแทรก เครื่องจักรนี้ผสมผสานการจับยึดแนวตั้งและการฉีดเข้าด้วยกันเพื่อประหยัดพื้นที่บนพื้นและทำให้สามารถวางเม็ดมีดได้อย่างแม่นยำ การออกแบบนี้รองรับการจัดตำแหน่งที่มีความแม่นยำสูงและการผลิตที่มั่นคง ทำให้เป็นตัวเลือกที่เชื่อถือได้สำหรับชิ้นส่วนที่ขึ้นรูปด้วยเม็ดมีดที่ซับซ้อน ดูผลิตภัณฑ์ →
การตรวจสอบความปลอดภัยและสภาพก่อนสตาร์ทเครื่อง
ไม่ควรใช้พลังงานใดๆ ไม่ว่าจะเป็นเครื่องทำความร้อน ไม่มีปั๊ม หรือมอเตอร์สกรู จนกว่าเครื่องจักรจะผ่านการตรวจสอบด้านความปลอดภัยด้วยการมองเห็นและการทำงาน ทำการตรวจสอบนี้ภายในครึ่งชั่วโมงแรกของกะ และอีกครั้งหลังการตั้งค่าแม่พิมพ์ทุกครั้ง ใช้เวลาประมาณสิบนาทีและเป็นประกันที่ถูกที่สุดของวัน
เปิดตู้ควบคุมและตรวจสอบทางเข้าของน้ำหรือน้ำมัน หากมีความชื้น ให้เช็ดส่วนประกอบให้แห้งก่อนเปิดเครื่อง ยืนยันว่าแรงดันไฟฟ้าจ่ายอยู่ภายใน ±15 เปอร์เซ็นต์ของพิกัด ทดสอบการหยุดฉุกเฉินและประตูนิรภัยทั้งสองบาน - แคลมป์จะต้องหยุดทันทีเมื่อประตูบานใดบานหนึ่งเปิด เมื่อมอเตอร์ปั๊มจ๊อกกิ้งครั้งแรก ให้ตรวจสอบทิศทางการหมุน การหมุนกลับด้านสามารถทำลายปั๊มได้ภายในไม่กี่วินาที จากนั้นดำเนินการตรวจสอบของเหลวด้านล่าง
| พื้นที่ | สิ่งที่ต้องตรวจสอบ | ค่าอ้างอิง |
|---|---|---|
| ตู้ไฟฟ้า | น้ำหรือน้ำมันเข้า | จะต้องแห้งสนิท |
| แหล่งจ่ายไฟ | แรงดันไฟฟ้าของสาย | ภายใน ± 15% ของคะแนน |
| ระบบความปลอดภัย | หยุดฉุกเฉิน, สวิตช์ประตูนิรภัย | หยุดหนีบทันที |
| น้ำมันไฮดรอลิก | ระดับน้ำมันและอุณหภูมิถัง | น้ำมันระหว่าง 20–50°C |
| วงจรทำความเย็น | ท่อน้ำ, แจ็กเก็ตบาร์เรล, ออยล์คูลเลอร์ | การไหลที่ชัดเจนและไม่มีสิ่งกีดขวาง |
| การหล่อลื่น | แถบผูก ข้อต่อ พื้นผิวเลื่อน | ใช้จาระบีหรือน้ำมันสด |
สำหรับเครื่องจักรแนวตั้ง ให้เพิ่มการตรวจสอบด้วยสายตาอีกครั้ง: ตรวจสอบแท่นวางแม่พิมพ์ด้านล่างและบริเวณตัวดีดออกว่ามีเศษหรือเศษเหลืออยู่หรือไม่ เม็ดมีดที่ตกหล่นข้างใต้แม่พิมพ์อาจทำให้เครื่องมือที่มีความแม่นยำเสียหายได้เมื่อปิดแคลมป์
ลำดับการเริ่มต้นระบบไฮดรอลิก
สตาร์ทระบบไฮดรอลิกที่แรงดันต่ำสุดที่เป็นไปได้ และเพิ่มจุดที่ตั้งไว้หลังจากที่ปั๊มทำงานอย่างเงียบๆ และเกจทั้งหมดตอบสนองอย่างถูกต้องเท่านั้น การเพิ่มแรงดันก่อนที่น้ำมันจะอุ่นและวาล์วระบายได้รับการตรวจสอบเป็นสาเหตุที่พบบ่อยที่สุดของความเสียหายของระบบไฮดรอลิกขณะสตาร์ทขณะเย็น
- ตั้งวาล์วน้ำล้นสตาร์ทเครื่องไปที่การตั้งค่าแรงดันต่ำสุด
- เปิดปั๊มด้วยแรงดันต่ำเป็นเวลาสองถึงสามนาที ฟังเสียงคาวิเทชัน
- ยกวาล์วระบายขึ้นอย่างช้าๆ และยืนยันว่าแรงดันเพิ่มขึ้นในการยกอย่างต่อเนื่องและสม่ำเสมอโดยไม่มีการสั่น
- ปล่อยวาล์วและตรวจสอบว่าเกจวัดความดันกลับสู่ศูนย์
- ยืนยันว่าอุณหภูมิน้ำมันอยู่ระหว่าง 20–50°C และตัวเรือนปั๊มทำงานสูงกว่าอุณหภูมิห้อง 10–30°C
- ทำการทดสอบเสียงและการสั่นสะเทือน การกระแทกหรือเสียงรัวบ่งบอกถึงอากาศในระบบหรือการติดตั้งที่หลวม
- ทดสอบอุปกรณ์นิรภัยอีกครั้งภายใต้แรงดันไฮดรอลิก เนื่องจากการรั่วภายในอาจทำให้อินเทอร์ล็อคที่ทำงานในขณะที่เครื่องจักรอยู่นิ่งได้
ลำดับนี้จะช่วยปกป้องปั๊ม วาล์ว และผู้ปฏิบัติงาน มีความสำคัญมากยิ่งขึ้นในเครื่องจักรที่มีตัวสะสมหรือวงจรเพิ่มความเข้มข้น โดยที่วาล์วระบายที่ไม่ผ่านการตรวจสอบสามารถสร้างแรงดันที่พุ่งสูงพอที่จะทำให้ข้อต่อท่อแตกได้
ทำความร้อนบาร์เรลถึงค่าที่ตั้งไว้
ปรับทุกโซนของถังให้อยู่ในอุณหภูมิเป้าหมายและแช่ไว้ประมาณ 15 ถึง 30 นาทีก่อนจะหมุนสกรู การสตาร์ทสกรูตั้งแต่เนิ่นๆ เป็นสาเหตุเดียวที่พบบ่อยที่สุดที่ทำให้สกรูติดขัดและเกิดรอยบาร์เรลในการสตาร์ทขณะเย็น
ตรวจสอบเทอร์โมคัปเปิลแต่ละตัวกับอุณหภูมิโซนจริงก่อนเปิดเครื่องทำความร้อน เทอร์โมคัปเปิลที่ล้มเหลวสามารถดันโซนผ่านจุดสลายตัวของโพลีเมอร์ได้ กำหนดโซนหัวฉีดและกระบอกจากเอกสารข้อมูลของผู้จำหน่ายวัสดุ และห้ามใช้อุณหภูมิหลอมเหลวเกินอุณหภูมิสูงสุดที่แนะนำสำหรับเกรดในกระบอก
| วัสดุ | อุณหภูมิถัง (°C) | อุณหภูมิแม่พิมพ์ (°C) |
|---|---|---|
| พีพี | 200–230 | 20–60 |
| เอบีเอส | 210–250 | 40–80 |
| PA66 | 260–290 | 60–100 |
| พีซี/เอบีเอส | 240–280 | 60–90 |
ในระหว่างการแช่น้ำ ของเหลวที่ละลายอาจไหลออกมาจากหัวฉีดได้ เก็บถาดไล่อากาศไว้ข้างใต้ หรือวางหัวฉีดให้ห่างจากแม่พิมพ์ และตรวจดูให้แน่ใจว่าสลักปิดใดๆ เคลื่อนไหวได้อย่างอิสระก่อนที่จะต้องกักของเหลวที่ละลายไว้เต็มถัง
การล้างถังก่อนการผลิต
ล้างจนกว่าวัสดุก่อนหน้านี้จะถูกแทนที่อย่างสมบูรณ์และการหลอมทำงานด้วยสีและการไหลที่สม่ำเสมอ จากนั้นทิ้งวัสดุที่ถูกไล่ออกและฉีดหนึ่งหรือสองช็อตแรกก่อนที่จะปิดแม่พิมพ์บนเครื่องมือการผลิต
- ยืนยันว่าทุกโซนอยู่ที่ค่าที่ตั้งไว้และการแช่เสร็จสมบูรณ์
- หมุนสกรูด้วยความเร็วต่ำ ประมาณ 20 ถึง 30 เปอร์เซ็นต์ของค่าสูงสุด โดยมีแรงดันต้านต่ำหรือเป็นศูนย์
- ฉีดสารที่ละลายที่เหลือลงในภาชนะสำหรับล้างจนกว่าการไหลจะสะอาด
- สำหรับการเปลี่ยนวัสดุ ให้ใช้สารประกอบชะล้างหรือเรซินตัวกลางที่เข้ากันได้ซึ่งมีอุณหภูมิหลอมเหลวสูงกว่าเพื่อลอกวัสดุก่อนหน้าออก
- หยุดการหมุนสกรู ทำความสะอาดหน้าหัวฉีด และตรวจดูว่ามีน้ำลายไหลหรือไม่
- ใส่วัสดุการผลิตและถ่ายภาพปริมาณการสูบจ่ายสั้นๆ เพื่อยืนยันการไหลของของเหลวก่อนรอบแรกเต็ม
สำหรับเครื่องขึ้นรูปแบบเม็ดมีดแบบโต๊ะเลื่อน ให้ล้างก่อน จากนั้นตรวจสอบรางเลื่อนและรังบรรจุเม็ดมีด เม็ดที่ถูกไล่ออกที่เหลืออยู่บนพื้นผิวสไลด์จะกลายเป็นข้อบกพร่องจากการขึ้นรูปในส่วนแรกของชุด
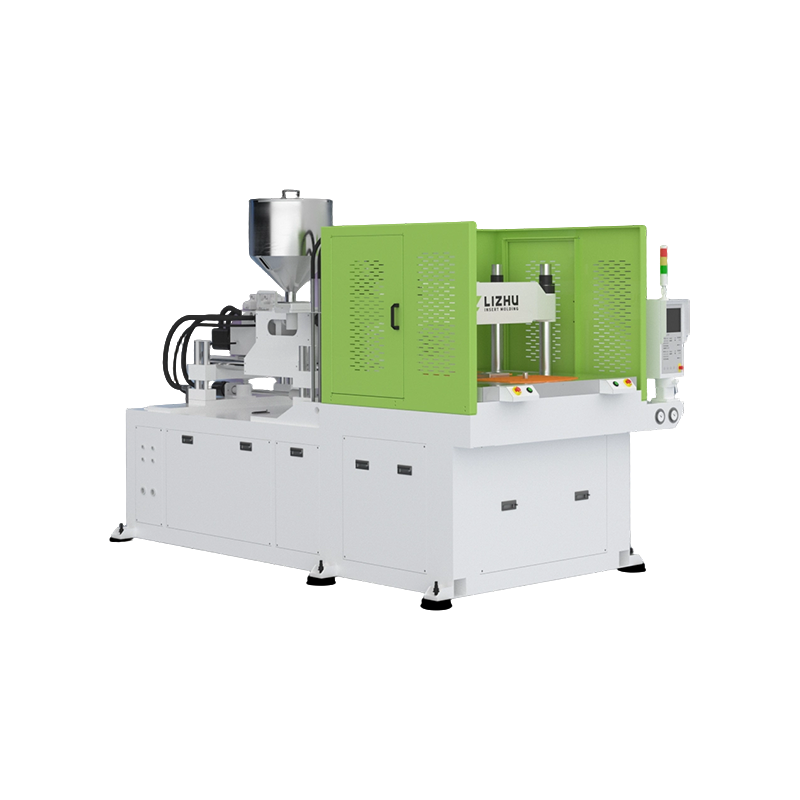
 เครื่องฉีดขึ้นรูปแบบแนวตั้งโต๊ะเลื่อนเดี่ยว แม่พิมพ์เลื่อนแบบตายตัวทำให้การทำงานง่ายขึ้นและลดการบำรุงรักษาในขณะที่ยังคงขนาดที่กะทัดรัด เหมาะกับการขึ้นรูปแบบเม็ดมีดและสามารถทำงานร่วมกับแขนหุ่นยนต์ได้เพื่อการจัดการชิ้นส่วนที่มีประสิทธิภาพในพื้นที่การผลิตที่คับแคบ ดูผลิตภัณฑ์ →
การตั้งค่าพารามิเตอร์และการรันช็อตทดลอง
เริ่มการทดลองยิงครั้งแรกที่ 30 ถึง 50 เปอร์เซ็นต์ของความเร็วและความดันในการฉีดที่คาดไว้ จากนั้นเพิ่มขึ้นทีละน้อยจนกระทั่งโพรงเต็มโดยไม่ใช้แฟลช ช็อตสั้น รอยจม หรือรอยเชื่อม ตรงไปสู่การปั่นจักรยานแบบอัตโนมัติโดยไม่ต้องคาดเดาว่าแม่พิมพ์ที่แตกร้าวและชิ้นส่วนที่ติดอยู่เกิดขึ้นได้อย่างไร
ก่อนที่จะปิดแม่พิมพ์ ให้ตั้งค่าน้ำหนักแคลมป์ตามแบบแม่พิมพ์ ปรับความสูงของแม่พิมพ์ และติดตั้งแท่งน็อคเอาท์ในตำแหน่งที่ถูกต้อง จากนั้นจึงตั้งโปรแกรมแรงดันการฉีด ความเร็วการฉีด แรงดันคงตัว เวลาคงตัว และเวลาในการทำความเย็น ตรวจสอบแต่ละส่วนทดลองตามสัญญาณเหล่านี้:
- ช็อตสั้น: เพิ่มปริมาณการฉีดหรือเพิ่มความเร็วการฉีดอีกขั้น
- แฟลช: ลดแรงดันในการฉีดหรือเพิ่มน้ำหนักและเวลาในการยึดจับ
- เครื่องหมายจม: เพิ่มแรงกดดันในการจับหรือยืดเวลาการถือครองก่อนที่ประตูจะหยุดนิ่ง
- เส้นเชื่อม: เพิ่มอุณหภูมิของแม่พิมพ์หรือความเร็วในการฉีดที่ตำแหน่งแนวถัก
ชั่งน้ำหนักทุก ๆ ช็อตที่สิบในช่วง 30 นาทีแรกของการผลิต ค่าที่เบี่ยงเบนไปเกินกว่าหนึ่งเปอร์เซ็นต์บ่งชี้ถึงปัญหาการป้อน วาล์ว หรืออุณหภูมิที่ควรแก้ไขก่อนที่แบทช์จะดำเนินต่อไป สำหรับการใช้งานที่มีความแม่นยำ เช่น อุปกรณ์ที่ใช้แล้วทิ้งทางการแพทย์และตัวเรือนตัวเชื่อมต่อ 3C เครื่องฉีดขึ้นรูปแบบแนวตั้งไฟฟ้าที่ขับเคลื่อนด้วยเซอร์โว จะรักษาความเร็วการฉีดและแรงกดค้างไว้โดยมีการอุ่นเครื่องน้อยกว่าเครื่องไฮดรอลิก
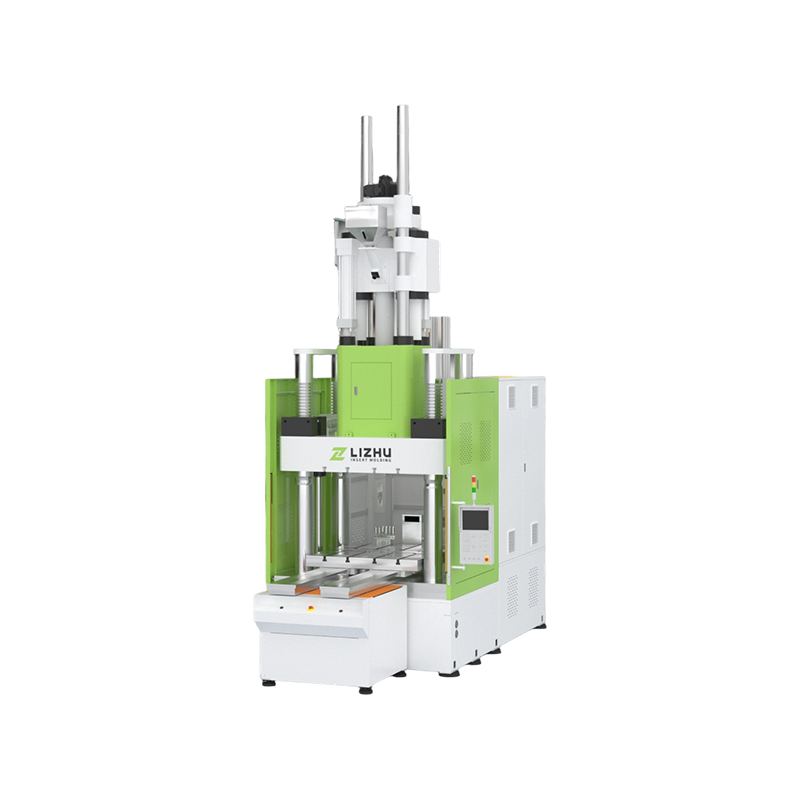
 เครื่องฉีดขึ้นรูปแบบแนวตั้งไฟฟ้าสำหรับชิ้นส่วนที่มีความแม่นยำ เครื่องจักรนี้ขับเคลื่อนด้วยเซอร์โวมอเตอร์ จึงใช้พลังงานต่ำ มีความแม่นยำสูง และมีการเบี่ยงเบนน้อยที่สุด รองรับการฉีดความเร็วสูงสำหรับผลิตภัณฑ์ที่มีผนังบาง เช่น คอนเนคเตอร์ ทำให้เหมาะสำหรับการผลิตที่ไร้ฝุ่นและแม่นยำ ดูผลิตภัณฑ์ →
ข้อผิดพลาดทั่วไปในการเริ่มต้นและวิธีหลีกเลี่ยง
ความล้มเหลวในการเริ่มต้นระบบส่วนใหญ่เป็นทางลัด 2-3 วิธีซ้ำๆ กันในทุกกะ และแต่ละทางลัดก็มีการป้องกันง่ายๆ
- การข้ามการตรวจสอบทางไฟฟ้าหลังจากการปิดเครื่องเป็นเวลานาน การควบแน่นทำให้เกิดไฟฟ้าลัดวงจร
- การหมุนสกรูก่อนที่จะได้รับความร้อนเต็มที่ จะทำให้สกรูยึดได้
- การไล่ล้างด้วยความเร็วของสกรูสูง—เผาวัสดุหลอมและพ่นวัสดุร้อน
- การเพิ่มแรงดันไฮดรอลิกก่อนตรวจสอบวาล์วระบาย—ทำให้เกิดแรงดันพุ่งสูงขึ้น
- การสตาร์ทปั๊มด้วยน้ำมันเย็น โพรงอากาศจะกัดกร่อนภายในปั๊ม
- การปิดแม่พิมพ์ก่อนที่การทดลองช็อตจะเสร็จสิ้น จะทำให้เครื่องมือเสียหายหรือชิ้นส่วนติดขัด
คุณภาพการเริ่มต้นขึ้นอยู่กับวินัยในการปิดระบบและการบำรุงรักษา
สภาพของกะที่แล้วออกจากเครื่องจักรจะเป็นตัวกำหนดว่าจะเริ่มอย่างปลอดภัยในวันนี้ได้อย่างไร กระบอกที่เหลือเต็มไปด้วยเรซินที่ไวต่อความร้อนต้องให้ความร้อนช้าลงและไล่ออกทันที การหล่อลื่นแบบเลื่อนออกไปจะเร่งการสึกหรอในชั่วโมงการทำงานแรก บันทึกอุณหภูมิกระบอกสูบของการปิดเครื่องครั้งก่อน สถานะการล้าง และตำแหน่งของแม่พิมพ์ เพื่อให้ผู้ดำเนินการสตาร์ทเครื่องได้ภาพที่ต้องการอย่างชัดเจน เครื่องจักรตามตารางการบำรุงรักษาปกติจะเริ่มทำงานอย่างสม่ำเสมอ ในขณะที่เครื่องจักรที่ถูกละเลยจะมอบสิ่งใหม่ที่น่าประหลาดใจทุกเช้าวันจันทร์
สำหรับการตรวจสอบกลไกที่ทำให้เครื่องจักรสตาร์ทได้ดีเป็นเวลาหลายปี โปรดดู ประเด็นสำคัญสำหรับการบำรุงรักษาและบำรุงรักษาชิ้นส่วนทางกล .
คำถามที่พบบ่อยเกี่ยวกับการเริ่มต้นเครื่องฉีดพลาสติก
Cold Startup ใช้เวลานานเท่าใด?
วางแผนเวลา 30 ถึง 60 นาที: ประมาณ 10 นาทีสำหรับการตรวจสอบ 5 นาทีสำหรับการอุ่นเครื่องด้วยไฮดรอลิก 20 ถึง 40 นาทีสำหรับการทำความร้อนและการแช่ และส่วนที่เหลือสำหรับการไล่ล้างและการตรวจสอบการทดลองช็อต เครื่องเดินเบาเป็นเวลาหลายสัปดาห์ใช้เวลานานกว่าเนื่องจากต้องกำจัดการควบแน่นออกจากระบบไฟฟ้า
อุณหภูมิน้ำมันไฮดรอลิกขั้นต่ำสำหรับการสตาร์ทคือเท่าไร?
น้ำมันควรอยู่ระหว่าง 20°C ถึง 50°C ในขณะที่ปั๊มกำลังทำงาน ที่อุณหภูมิต่ำกว่า 20°C ความหนืดสูงทำให้เกิดโพรงอากาศและการตอบสนองของวาล์วที่ช้า ที่อุณหภูมิสูงกว่า 50°C จะเร่งการเกิดออกซิเดชันและซีลจะเสื่อมสภาพ
เหตุใดสกรูจึงไม่หมุนระหว่างการแช่ตัวด้วยความร้อน
การหมุนสกรูในขณะที่เม็ดที่ยังไม่ละลายยังคงอยู่ในกระบอก จะตัดโพลีเมอร์ที่เป็นของแข็ง ทำให้ไดรฟ์ทำงานหนักเกินไป และอาจยึดสกรูได้ รอประมาณ 15 ถึง 30 นาทีหลังจากที่ทุกโซนถึงจุดที่ตั้งไว้ จะทำให้ของเหลวที่ละลายอ่อนตัวลงอย่างสม่ำเสมอ
ควรใช้ความเร็วสกรูเท่าใดในการไล่อากาศ?
ใช้ความเร็วของสกรูต่ำ - ต่ำกว่า 30 เปอร์เซ็นต์ของค่าสูงสุด - โดยมีแรงดันต้านต่ำหรือเป็นศูนย์ การไล่ล้างด้วยความเร็วสูงจะสร้างความร้อนจากการเสียดสี ลดคุณภาพการหลอม และพ่นวัสดุที่ร้อน
เมื่อใดจึงจำเป็นต้องมีสารชะล้าง?
เมื่อสลับระหว่างตระกูลเรซินที่เข้ากันไม่ได้ เปลี่ยนจากสีเข้มเป็นสีอ่อน หรือล้างวัสดุที่มีสารตกค้างที่คงความร้อนออก สำหรับการเปลี่ยนแปลงวัสดุที่เข้ากันได้ การไล่ล้างด้วยวัสดุใหม่ที่อุณหภูมิหลอมเหลวของวัสดุเก่ามักจะเพียงพอแล้ว
สำหรับข้อมูลเพิ่มเติมเกี่ยวกับการเลือกเครื่องจักร การติดตั้ง และการทำงานรายวัน โปรดดูที่ หน้าคำถามที่พบบ่อยของผู้ผลิต .
การโพสต์รายการตรวจสอบการเริ่มต้นระบบที่เป็นลายลักษณ์อักษรไว้ที่เครื่องจักรทุกเครื่องและปฏิบัติตามทุกกะงานถือเป็นหนึ่งในการปรับปรุงความน่าเชื่อถือที่ถูกที่สุดที่โรงงานฉีดขึ้นรูปสามารถทำได้ ไม่มีค่าใช้จ่ายใดๆ เกินกว่าเวลาและป้องกันความล้มเหลวอันมีราคาแพง เช่น สกรูยึด แม่พิมพ์ที่ร้าว ผู้ปฏิบัติงานได้รับบาดเจ็บ ซึ่งจะปรากฏขึ้นในภายหลัง รักษาลำดับไว้คงที่และทำให้ทุกสตาร์ทอัพเป็นกิจวัตรเหมือนกับชิ้นส่วนที่ผลิต